улица Шунда, научно-технический промышленный парк,посёлок Линьчэн, город Синхуа, провинция Цзянсу, Китай.

 English
 русский
 Español
 عربى

ASTM A494/A494M является руководящей спецификацией для отливок из никеля и никелевых сплавов, изготовленных для коррозионностойкой эксплуатации. Он определяет пределы химического состава, минимумы механических свойств, условия термообработки и правила ремонтно-сварочной сварки для марок от чистого никеля до никель-медных, никель-молибденовых и никель-хром-молибденовых сплавов. Если вы заказываете корпуса насосов, корпуса клапанов, рабочие колеса или фитинги для химической переработки, нефтехимических заводов, морских систем или оборудования для борьбы с загрязнением, упоминание ASTM A494 в заказе на поставку — это самый четкий способ определить материал, испытания и критерии приемки до начала производства.
Контент
- 1 Что охватывает ASTM A494/A494M
- 2 Марки никелевых сплавов по ASTM A494 и их типичные применения
- 3 Обязательства по химии, механическим испытаниям и сертификации
- 4 Как правильно указать отливки ASTM A494
- 5 Оценка литейного производства для отливок из никелевого сплава ASTM A494
- 6 Часто задаваемые вопросы об ASTM A494
Что охватывает ASTM A494/A494M
Стандарт распространяется на отливки, изготовленные из сплавов на твердом растворе на основе никеля и с высоким содержанием никеля, где основным требованием к конструкции является коррозионная стойкость, а не жаропрочность. Он охватывает семейства сплавов, применяемых в наиболее агрессивных технологических средах:
- Никель: 100 чешских крон
- Никель-медь и никель-медь-кремний: М35-1, М35-2.
- Никель-медь-углерод: М30С
- Никель-молибденовые: Н7М, Н12МВ.
- Никель-хром: CY40
- Никель-молибден-хром: КВ-6М, КВ-12МВ.
- Никель-молибден-хром с ниобием: CW-6MC
Спецификация также устанавливает общие требования к купонам на испытания, механической обработке, контролю, сертификации и условиям поставки отливок. Как и большинство стандартов материалов ASTM, A494 является согласованным документом: производители и покупатели используют его в качестве общего технического языка во время котировок, производства и окончательной приемки.
ASTM регулярно пересматривает A494/A494M, поэтому версия имеет значение. Например, версия 2024 года была отозвана в апреле 2026 года, поэтому отделы закупок всегда должны подтверждать, какая версия активна на момент заказа. Эта спецификация также широко применяется за пределами частной промышленности; Министерство обороны США официально приняло его в октябре 2021 года для использования в контрактах на военное оборудование.
Марки никелевых сплавов по ASTM A494 и их типичные применения
Каждое обозначение ASTM A494 предназначено для определенного механизма коррозии, поэтому практический вывод прост: перед заказом сопоставьте семейство сплавов с химическим составом процесса, температурой и уровнем хлоридов. Выбор неправильной марки является наиболее распространенной причиной преждевременного выхода из строя отливок из никелевых сплавов.
| Обозначение | Семейство сплавов | Типичные условия обслуживания | Распространенные литые компоненты |
|---|---|---|---|
| CZ100 | Технически чистый никель | Горячий каустик, едкий поташ, сухой хлор. | Корпуса насосов, корпуса клапанов, корпуса испарителей, детали мембранных ячеек |
| М35-1, М35-2 | Никель-медь | Морская вода, разбавленная плавиковая кислота, умеренная серная кислота | Корпуса клапанов, корпуса насосов, фланцы, трубопроводная арматура |
| M30C | Никель-медь-carbon | Похож на никель-медь, с контролируемым содержанием углерода для конкретных условий процесса. | Обвязка клапанов и насосов, технологическое оборудование |
| Н7М, Н12МВ | Никель-молибден | Восстановительные кислоты, особенно соляная кислота, в условиях слабого окисления. | Рабочие колеса, трим клапана, мешалки, внутренние устройства реактора |
| КВ-6М, КВ-12МВт | Никель-молибден-chromium | Как окислительные, так и восстановительные среды; широкое химическое и нефтехимическое воздействие | Скрубберные системы, детали химических насосов, компоненты, работающие под давлением |
| CW-6MC | Ni-Cr-Mo с ниобием | Требуется стойкость к хлоридам, устойчивость к точечной коррозии и стресс-коррозии. | Корпуса насосов, судовое оборудование, оборудование для борьбы с загрязнением |
| CY40 | Никель-хром | Едкая среда при повышенных температурах, галогенные газы, атмосферы термической обработки. | Детали печей, химическое оборудование, оборудование для мыла и моющих средств. |
Распространенным заблуждением является то, что стандарт гарантирует определенную скорость коррозии. Это не так. ASTM A494 определяет состав, свойства и испытания; Выбор правильной марки остается частью инженерного проектирования, и никакая спецификация отливки не может заменить эту обязанность.
Обязательства по химии, механическим испытаниям и сертификации
Уверенность в отливке A494 основывается на документальной проверке, а не только на названии сплава. Стандарт требует, чтобы химический состав проверялся посредством термического анализа, а литейное производство должно сообщать о механических свойствах, применимых к данной марке. Покупатели также могут добавить дополнительную проверку, но эти проверки должны быть явно указаны в запросе цен.
| Шаг проверки | Что это подтверждает | Когда это необходимо |
|---|---|---|
| Тепловой анализ | Состав расплава соответствует нормам марки | Каждый забег, обязательный по стандарту |
| Анализ продукта | Состав готовой отливки находится в пределах допуска. | Всякий раз, когда отслеживание конкретной отливки имеет решающее значение |
| Растяжение, текучесть, удлинение | Механические характеристики термообработанного материала | Каждая плавка, указанная в сертификате материала |
| Испытание на твердость | Условия термообработки | Для марок с указанным диапазоном твердости |
| Обзор ремонтно-сварочной технологии | Металл сварного шва соответствует химическому составу и коррозионным характеристикам. | Когда допускается сварной ремонт |
| Рентгенологическое исследование | Внутренняя целостность и отсутствие усадочных дефектов. | Для компонентов, удерживающих давление или критически важных с точки зрения безопасности. |
| Положительная идентификация материала (PMI) | Подтверждает, что заключительная часть соответствует предполагаемой оценке | Для контроля рисков, связанных со смешанными материалами, при больших запасах сплавов |
Отказ от этих чеков в заказе обычно позволяет сэкономить немного денег на начальном этапе, а позже может стоить гораздо дороже. Исправление неправильной маркировки тепла или необнаруженной усадочной полости внутри корпуса химического насоса после ввода оборудования в эксплуатацию обходится дорого.
Как правильно указать отливки ASTM A494
Правильно составленная спецификация не оставляет места для интерпретации, поэтому в каждом запросе предложения необходимо зафиксировать шесть пунктов:
- Укажите стандарт и редакцию: ASTM A494/A494M-22 или редакцию, действующую на момент заказа.
- Укажите точное обозначение марки, например CW-6MC, M35-1 или N7M, а также любые дополнительные условия термообработки.
- Определите форму поставки: литой, пескоструйный, механический или с прикрепленными тестовыми купонами.
- Перечислите необходимые проверки: PMI, рентгенографию, капиллярную экспертизу, испытание гидростатическим давлением или картирование твердости.
- Требуйте полной прослеживаемости от номера плавки до отдельной отливки с подписанным отчетом об испытаниях материала.
- Согласовать ремонтно-сварочную политику: какие марки можно сваривать, обязательна ли повторная термообработка после сварки.
Четкая спецификация также помогает литейному цеху реалистично оценить работу. Когда покупатель и литейный завод начинают работу с одним и тем же справочным документом, предложение, производственный маршрут и окончательная проверка остаются согласованными.
Оценка литейного производства для отливок из никелевого сплава ASTM A494
Возможности литейного завода решают, действительно ли соблюдается стандарт, поэтому оценивайте предприятие, а не брошюру. Ищите доказательства четырех вещей: собственных химических и механических испытаний, документированного опыта работы с расплавами с высоким содержанием никеля, процесса литья, соответствующего геометрии детали, и дисциплинированной системы контроля.
- Собственное лабораторное оборудование для химической проверки и механических испытаний, поэтому результаты не задерживаются из-за ожидания третьих лиц.
- Опыт плавки сплавов с высоким содержанием никеля и никеля, включая контроль температуры расплава, раскисление и практику разливки.
- Гибкость процесса: литье из песка для больших корпусов, литье по выплавляемым моделям для точной отделки, литье по выплавляемым моделям для сложных тонкостенных форм и центробежное литье для трубчатых деталей.
- Возможность термообработки и окончательной обработки, поэтому стандартные условия термообработки контролируются внутри компании.
- Записи о качестве, которые отслеживают каждую отливку до номера плавки и включают необходимые отчеты о размерах и неразрушающем контроле.
Компоненты насоса являются хорошей отправной точкой для оценки поставщика, поскольку они сочетают в себе надежность под давлением, контроль размеров и устойчивость к коррозии. Корпуса насосов для химических предприятий обычно отливаются из марок никель-медь и никель-молибден-хром под номером A494, и один и тот же литейный завод должен иметь возможность обрабатывать уплотнительные поверхности самостоятельно.
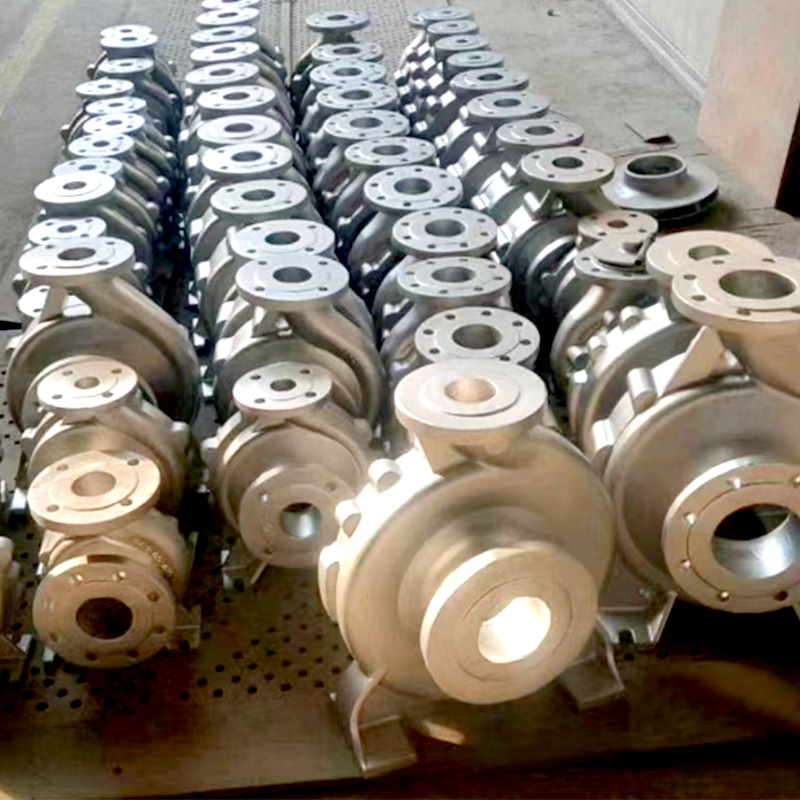 Корпус насоса из смолы и песка для промышленного применения Этот корпус насоса, отлитый из смолы и песка, демонстрирует способность литейного завода сочетать надежность под давлением, контроль размеров и коррозионную стойкость, что делает его ключевым компонентом, который необходимо проверять при оценке возможностей поставщика в области литья и механической обработки. Посмотреть продукт →
Клапаны и устройства регулирования потока следуют той же логике. Откидной клапан в коррозионно-абразивной технологической линии обычно представляет собой отливку с номинальным давлением и плотной сопрягаемой поверхностью, поэтому окончательное качество определяют модельный цех литейного завода и отдел механической обработки.
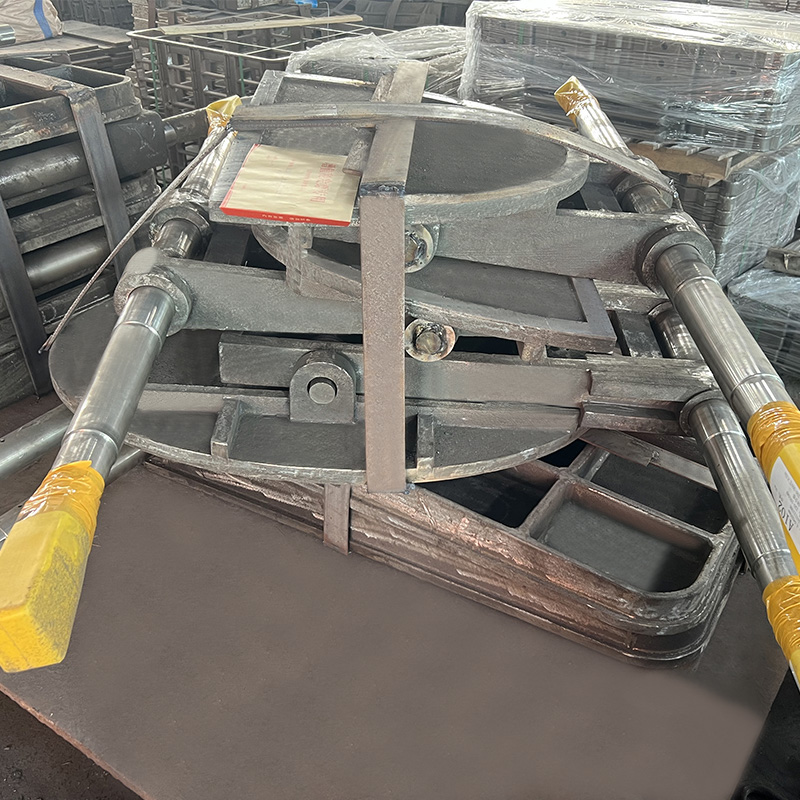 Откидной клапан из пеноматериала для систем управления жидкостью Этот лепестковый клапан изготовлен методом литья по выплавляемым моделям, имеет сложную геометрию и точные размеры и обеспечивает надежное уплотнение при работе под высоким давлением, что делает его подходящим примером возможностей поставщика в области компонентов для регулирования расхода. Посмотреть продукт →
Для трубопроводов покупатели часто комбинируют литые фитинги A494 с трубной заготовкой, отлитой центробежным способом. Когда в линии присутствует как тепло, так и агрессивная среда, литая труба из нержавеющей стали, изготовленная на центробежной машине, является практичным дополнением к отливкам из никелевого сплава.
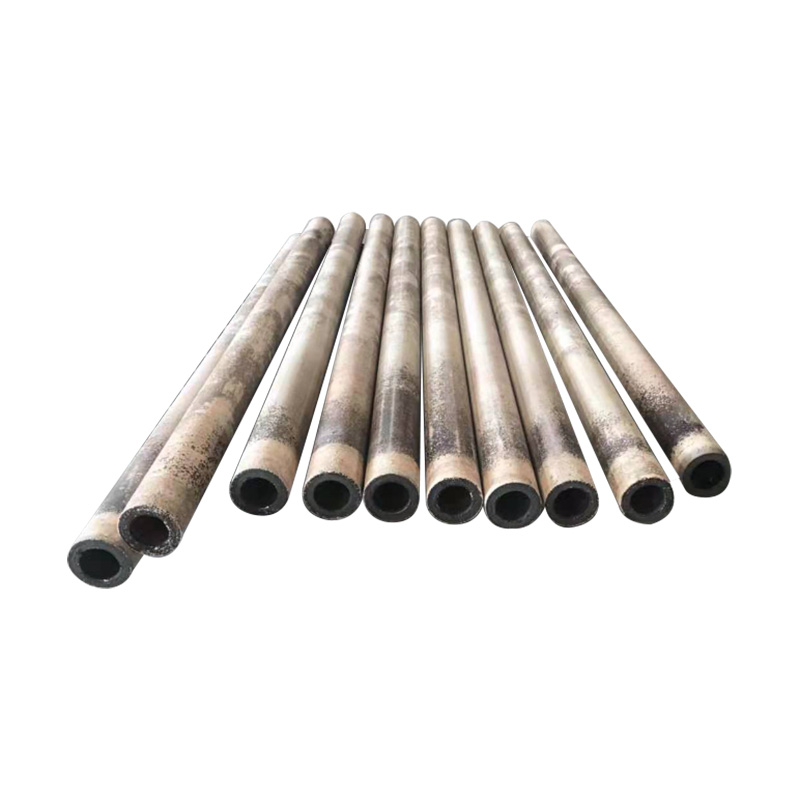 Центробежно-литая жаростойкая труба из нержавеющей стали Эта термостойкая труба из нержавеющей стали изготовлена методом центробежного литья для обеспечения однородной плотности и прочности в линиях с высокими температурами и высоким давлением и дополняет фитинги из никелевого сплава в коррозионно-активных трубопроводных системах. Посмотреть продукт →
Выбор процесса влияет на качество записей. Литейные предприятия, которые контролируют последовательность от образца к заливке, например те, которые используют процесс литья по выплавляемым моделям , может сохранять толщину стенок сложной геометрии без дорогостоящей механической обработки. Для небольших деталей из никелевых сплавов контроль дефектов осуществляется в прецизионный процесс литья по выплавляемым моделям имеет не меньшее значение, поэтому спросите, как поставщик предотвращает распространенные дефекты литья по выплавляемым моделям.
Такие сертификаты, как ISO 9001:2015, являются основой, а не гарантией. Что более важно при заказе никелевых сплавов, так это опыт литейного производства в области производства коррозионностойких материалов, его готовность делиться данными испытаний и протоколами процедур, а также его способность отвечать на технический вопрос с подробностями, а не с неопределенной уверенностью.
Часто задаваемые вопросы об ASTM A494
В чем разница между ASTM A494 и ASTM A743?
A743 — общая спецификация для коррозионностойких отливок из железа, хрома, железа, хрома и никеля и на основе никеля; A494 ограничен отливками из никеля и его богатых никелем сплавов с более строго контролируемыми химическими и механическими испытаниями. Используйте A494, если компонент изготовлен из настоящего никелевого сплава и окружающая среда требует такого уровня сплава.
Поддаются ли сварке отливки ASTM A494?
Да. Стандарт разрешает квалифицированную ремонтную сварку с использованием соответствующего присадочного металла. Основной проблемой является локализованная коррозия в зоне сварки, поэтому ремонт следует тщательно контролировать, а марки, требующие послесварочной термообработки, должны подвергаться повторной обработке и повторным испытаниям.
Является ли термическая обработка обязательной для всех марок А494?
Нет. Некоторые марки принимаются в литом состоянии, тогда как другие заказываются в отожженном или обработанном на раствор состоянии. В литейном сертификате должно быть указано состояние поставки и соответствующие механические результаты.
Включены ли PMI и рентгенография в ASTM A494?
Не автоматически. PMI и рентгенография являются дополнительными мерами, которые покупатель может добавить в заказ на поставку. Для отливок из никелевых сплавов, выдерживающих давление, настоятельно рекомендуется выполнить обе проверки.
Какая марка лучше всего подходит для морской воды?
Никель-медные марки, такие как M35-1 и M35-2, имеют долгую историю эксплуатации в морской воде, тогда как CW-6MC предпочтителен там, где основными рисками являются хлоридная точечная коррозия и коррозионное растрескивание под напряжением. Окончательное решение зависит от температуры, геометрии щели, скорости и содержания кислорода.
Определение ASTM A494 — это первый шаг, но настоящая уверенность приходит от ежедневного выполнения требований литейным цехом. Поставщик, который может управлять всей производственной цепочкой, от проектирования модели и плавки до литья, термообработки, механической обработки и контроля на одном предприятии, с гораздо большей вероятностью будет производить отливки из никелевых сплавов, которые выдержат как стандарты, так и испытание временем в коррозионно-активной среде.