улица Шунда, научно-технический промышленный парк,посёлок Линьчэн, город Синхуа, провинция Цзянсу, Китай.

 English
 русский
 Español
 عربى

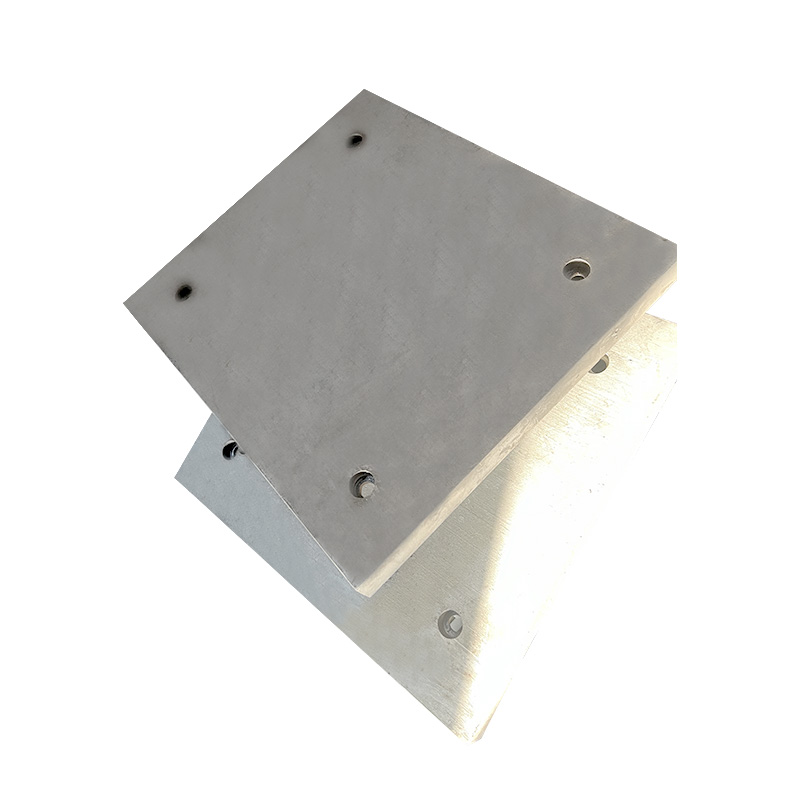
Вкладыши желоба представляют собой сменные пластины, прикрепленные болтами или приваренные внутри передаточных желобов, бункеров, загрузочных коробок, разгрузочных желобов и выпускных отверстий силосов. Это жертвенные изнашиваемые детали: гильза изнашивается, а конструкционная сталь за ней - нет. Когда инженер спрашивает, какой футеровку купить для пункта передачи клинкера, желоба подачи агломерата или бункера для горячего материала, решение обычно сводится к четырем цифрам: энергия удара, скорость скольжения, размер кусков и рабочая температура.
Короткий ответ заключается в том, чтобы сначала подобрать вкладыш в соответствии с основным механизмом износа, а затем в соответствии с рабочей температурой; толщина, размер пластины и схема крепления соответствуют геометрии желоба. Пластина из высокохромистой стали 600 HB, которая выдерживает два года сухого, мелкого и быстро скользящего истирания, может треснуть в течение трех недель, когда 300-миллиметровые куски падают на поверхность гильзы с двух метров. Прочная гильза из аустенитного марганца, которая без проблем поглощает удары, отполируется за несколько месяцев, когда единственной задачей является быстрое скольжение горячего материала.
Энергия удара. Масса куска и высота падения определяют, нужна ли вам прочность или твердость.
Скорость и угол скольжения. Мелкий материал на скорости и под малым углом – это классический случай истирания.
Размер и форма комочка. Острый, грубый срез корма; округлые частицы имеют тенденцию полироваться.
Температура. При температуре примерно выше 500 °C начинают преобладать окисление и ползучесть.
Контент
- 1 Что на самом деле должен пережить вкладыш парашюта
- 2 Выбирайте сплав по механизму износа, а не по твердости.
- 3 Толщина, геометрия пластины и схема крепления
- 4 Когда пределом является температура, а не истирание
- 5 Почему маршрут литья влияет на качество футеровки
- 6 Что отправлять с линейным запросом
- 7 Часто задаваемые вопросы по вкладышу желоба
Что на самом деле должен пережить вкладыш парашюта
Вкладыш желоба является изнашиваемой деталью, а не элементом конструкции, и на практике он выходит из строя одним из четырех различных способов.
- Скользящее истирание. Мелкие частицы, быстро движущиеся под небольшим углом, царапают и полируют поверхность, утончая пластину от горячей поверхности внутрь.
- Ударный перелом. Большие комки, падающие почти вертикально, раскалывают или растрескивают хрупкие футеровки, особенно по краям, отверстиям для болтов и неподдерживаемым пролетам.
- Высокотемпературная деградация. Окисление, отслаивание окалины, ползучесть и термоциклирование размягчают сплав и ослабляют крепление задолго до того, как будет израсходован припуск на износ.
- Наращивание и затыкание. Влажный, липкий или богатый глиной материал прилипает к поверхности футеровки, поэтому желоб блокируется, в то время как пластина еще имеет достаточную толщину.
Выявление доминирующего режима – это целая задача выбора. Поврежденный ударом вкладыш не фиксируется более твердым сплавом; его фиксируют более жестким, уменьшая высоту падения или изменяя угол удара, чтобы материал приземлялся на себя, а не на голый металл.
Выбирайте сплав по механизму износа, а не по твердости.
Твердость — это самый простой показатель, который можно указать, и наименее надежный из них, поскольку самый твердый вкладыш в желобе часто выходит из строя первым.
| Материал | Типичная твердость | Устойчивость к ударам | Практический предел температуры | Оптимальный режим работы парашюта |
|---|---|---|---|---|
| Пластина из мягкой стали | 120-160 хб | Отлично | Около 400 °С | Легкий режим работы, низкая пропускная способность, временный ремонт |
| Закаленная и отпущенная износостойкая пластина | 360-500 ГБ | Хорошо | Около 400 °С | Сухое мелкоабразивное скольжение с умеренным ударом. |
| Литая гильза из белого чугуна с высоким содержанием хрома | 550-650 ГБ | Низкий | Около 500 °С | Мелкий сухой материал на скорости, малый угол удара |
| Литая гильза из аустенитного марганца | 180-220 HB, закалка примерно до 500 HB | Отлично | Около 500 °С | Грубый кусковый корм, высокая энергия удара |
| Жаропрочная литая нержавеющая сталь | 180-320 ГБ | Умеренный | 900-1100 °С | Контейнеры для горячего клинкера, агломерата и загрузки печи |
Отсюда следует два вывода. Во-первых, стоимость материала за килограмм — неправильный показатель; что имеет значение, так это стоимость тонны перерабатываемого материала или стоимость месяца использования желоба. Во-вторых, гильза, замененная из-за того, что она треснула в отверстии для болта, связана с проблемой установки, а не с металлургической проблемой. Болты с потайной головкой, отверстия правильного размера и адекватная опора за пластиной обычно обходятся дешевле, чем модернизация сплава.
Толщина, геометрия пластины и схема крепления
Срок службы двух желобов, облицованных одним и тем же сплавом, может различаться в два раза исключительно из-за размера пластины, ее толщины и способа крепления пластин.
- Толщина является припуском на износ, а не требованием к жесткости: 8–12 мм соответствует легкой нагрузке, 16–25 мм соответствует абразивному клинкеру или руде, а 30–50 мм является нормой для литых вкладышей в желобах, подвергающихся ударам или высоким температурам.
- Расстояние между болтами примерно 200–300 мм удерживает пластины ровно прижатыми к корпусу; более широкое расстояние позволяет пластине изгибаться и ослаблять молоток.
- Головки болтов с потайной головкой защищают крепление от потока материала, а невыпадающие гайки или приварные выступы снаружи ускоряют замену.
- Каждая пластина должна перекрывать соседнюю, расположенную ниже по потоку, на 20–30 мм, чтобы материал никогда не цеплялся за переднюю кромку, с зазором между пластинами 3–5 мм для теплового расширения.
- Ступенчатые соединения по ширине желоба предотвращают образование единой непрерывной линии износа.
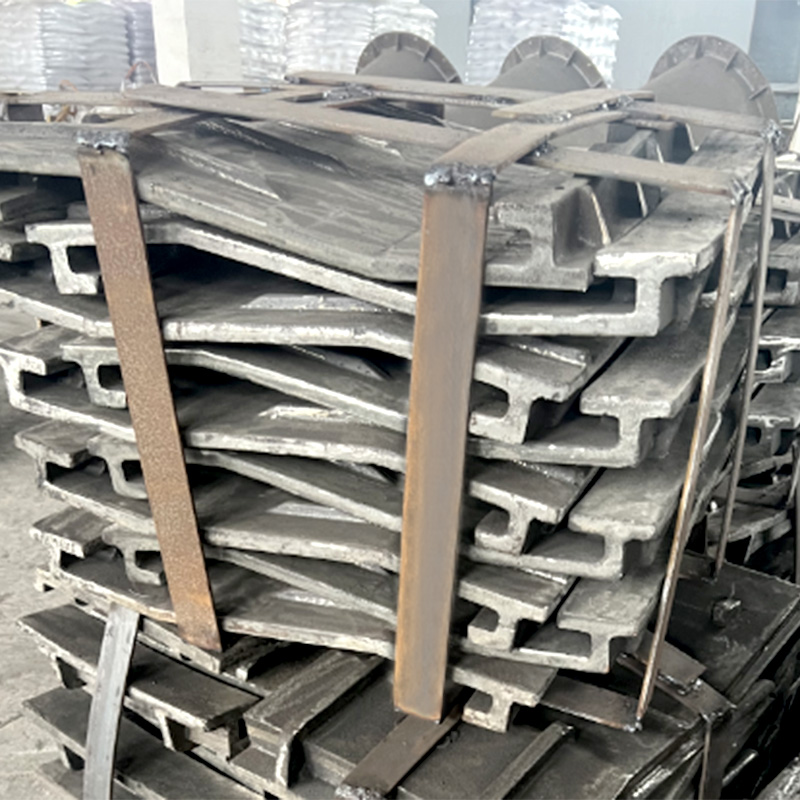 Компоненты облицовки из литой пенопласта из нержавеющей стали Прецизионная облицовка из пеноматериала из нержавеющей стали для износостойких компонентов желоба, помогающая сбалансировать долговечность зоны удара с экономичным выбором пластин. Посмотреть продукт →
Если бюджет ограничен, выровняйте зону воздействия прочным или жаростойким сплавом, а прямой участок - более дешевой пластиной. Этот гибридный подход обычно предпочтительнее использования одного однородного, чрезмерно определенного материала по всему желобу.
Когда пределом является температура, а не истирание
При температуре примерно выше 500 °C основным механизмом разрушения становится истирание, а становится окисление, ползучесть и термическая усталость.
Углеродный или низколегированный вкладыш, который хорошо работает при температуре окружающей среды, будет покрываться окалиной и раскалываться, утончаясь от горячей поверхности внутрь, в то время как дифференциальное расширение между горячим вкладышем и более холодным корпусом ослабляет болты и раскрывает соединения. Жаростойкие литые нержавеющие стали, обычно марки Cr-Ni с содержанием хрома и никеля 20-35%, удерживают стабильный оксидный слой и сохраняют прочность при температуре, поэтому их рекомендуют для загрузочных желобов печей, приемных коробок для агломерата и точек передачи горячего клинкера. Компания Xinghua Jinniu Machinery Manufacturing Co., Ltd. отливает детали из жаропрочных, износостойких и коррозионностойких легированных сталей для линий цемента, металлургии, термообработки и переработки отходов в энергию, включая защитные пластины для устьев и хвостов печей, где желоб или отводящая коробка воспринимают одновременно тепло и истирание.
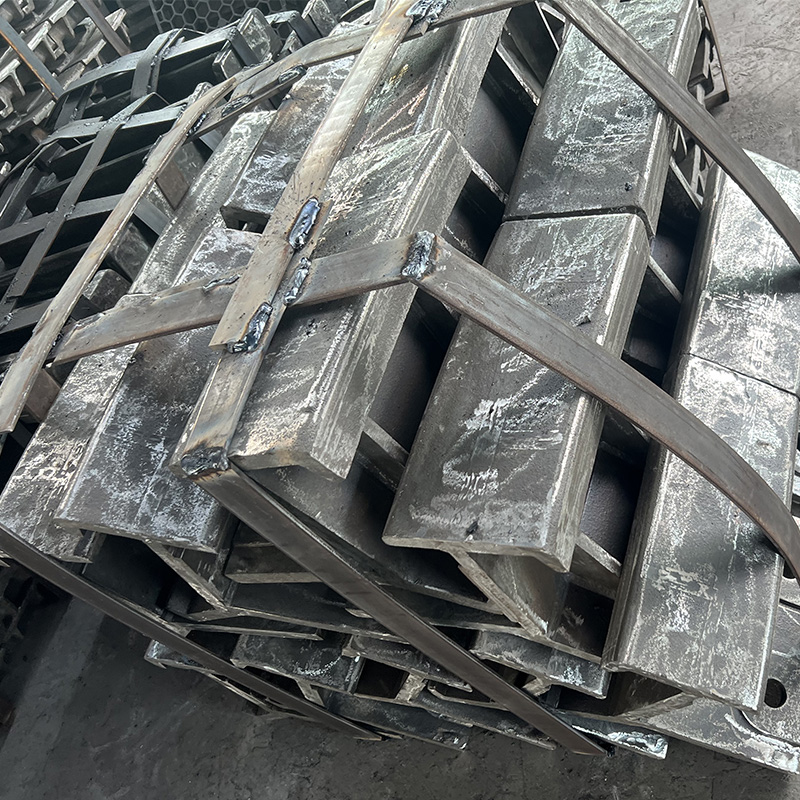 Жаростойкие защитные пластины для горловины и хвоста печи Жаростойкие стальные пластины, отлитые по выплавляемым моделям, для защиты устья и хвоста печи в цементной, металлургической и керамической промышленности, устойчивые к высокотемпературной эрозии и износу. Посмотреть продукт →
Почему маршрут литья влияет на качество футеровки
Для литых гильз процесс изготовления детали влияет на срок службы почти так же, как и химический состав.
Литье по выплавляемым моделям формирует структуру пены, которая испаряется при заливке металла, поэтому лейнер может иметь ребра жесткости, подъемные проушины, изнашиваемые планки и изогнутые поверхности потока без углов уклона или линий разъема. Литье в песчано-полимерную смесь подходит для более тяжелых и толстых блоков, таких как большие секции вкладышей и основания машин, тогда как прецизионное литье по выплавляемым моделям из кварцевого золя покрывает небольшие детали с жесткими допусками, такие как прокладки, прокладки и уплотнительные ленты. Это помогает понять, как работает процесс литья по выплавляемым моделям, прежде чем определять профиль, поскольку дизайн модели, толщина стенок и литников - все это меняет то, что литейный завод может обещать в отношении допусков по размерам и качества поверхности.
Поставщику, который контролирует изготовление моделей, плавку, литье, термообработку и механическую обработку на одном заводе, легче соблюдать сроки поставки, чем поставщику, который передает субподряду этапы отделки, а также легче соблюдать спецификации твердости и микроструктуры. Компания Xinghua Jinniu самостоятельно производит литье по выплавляемым моделям, смоляному песку, кремнезольному воску и центробежному литью с годовой производительностью 6 000–8 000 тонн отливок из легированной стали в соответствии с сертификатами ISO 9001: 2015 и ISO 14001: 2015.
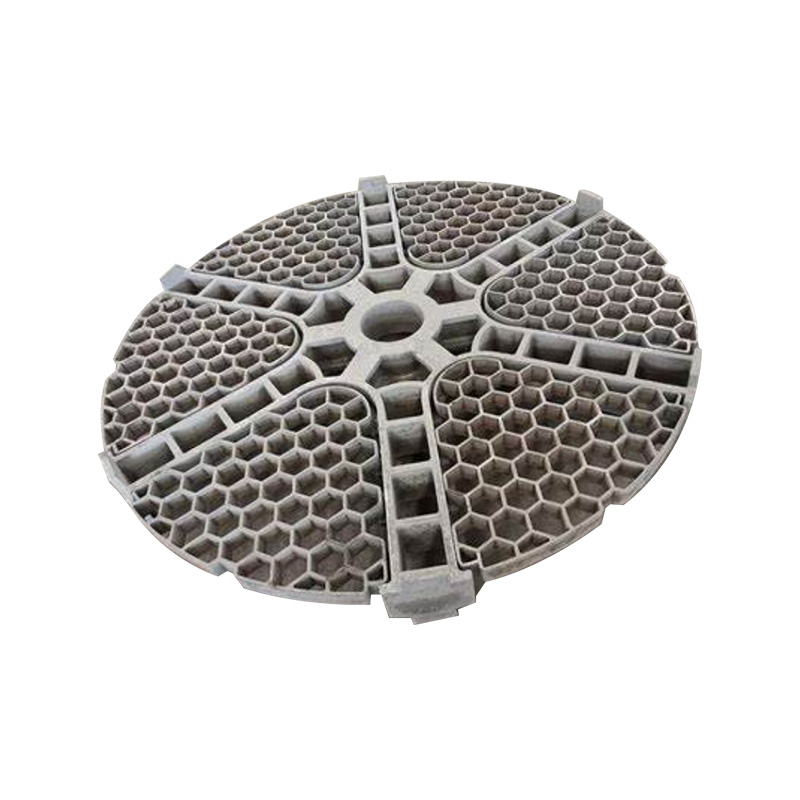
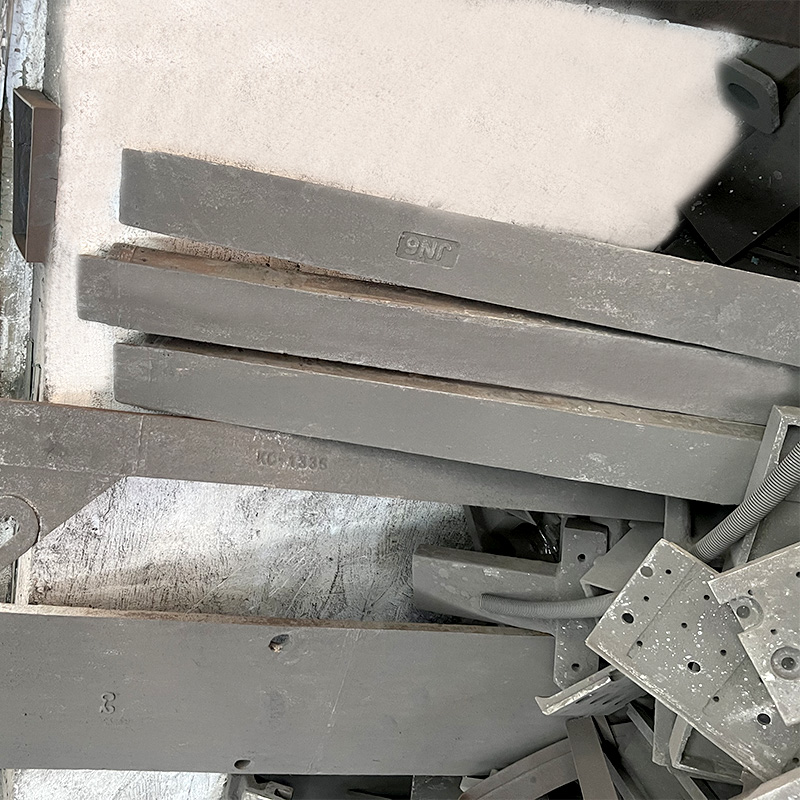 Компоненты охладителя с литой решеткой из жаропрочной стали Литые колосниковые пластины, стержни и облицовочные пластины для высокотемпературных систем охлаждения, обеспечивающие стойкость к термическому удару, поддержку и защиту от износа в цементной и металлургической промышленности. Посмотреть продукт →
Что отправлять с линейным запросом
Полное расследование сокращает время выполнения заказа и устраняет большую часть риска отклонения первой статьи.
- Описание обязанностей: обрабатываемый материал, насыпная плотность, диапазон размеров кусков, пропускная способность в тоннах в час и высота падения.
- Температура: постоянные и пиковые значения, а также использование водяного распыления или закалочного охлаждения.
- Геометрия: размеченный рисунок с местами крепления или сам изношенный вкладыш, используемый в качестве выкройки.
- Способ крепления: размер и расстояние между болтами с потайной головкой, приварные лапки или зажимные планки.
- Допуск на износ и целевой срок службы в месяцах, чтобы поставщик мог выбрать толщину сплава.
- Документация: сертификат материала, проверка твердости, отчет о размерах и любые необходимые неразрушающие испытания.
Часто задаваемые вопросы по вкладышу желоба
Какой толщины должен быть вкладыш желоба?
Толщина — это припуск на износ, а не требование прочности. Начните с 8–12 мм для легких условий эксплуатации, с 16–25 мм для абразивного клинкера или руды и с 30–50 мм для литых гильз, работающих в условиях высоких ударов или высоких температур, где целевой срок службы составляет 12–24 месяца.
Могу ли я смешивать материалы футеровки в одном желобе?
Да, и зачастую это самый дешевый способ продлить жизнь. Используйте прочный или жаропрочный сплав только в зоне удара и на прямом участке позади нее в более дешевой изнашиваемой пластине, а затем проверьте характер износа после первого цикла замены.
Как определить, что вкладыш нуждается в замене?
Измеряйте, а не судите на глаз. Ультразвуковые измерения толщины, проводимые в отмеченных точках каждые несколько недель, показывают скорость износа в миллиметрах в месяц, поэтому следующую замену можно запланировать во время планового останова, а не после появления отверстия в оболочке желоба.
Литые гильзы лучше катаных износостойких пластин?
Ни то, ни другое не лучше в целом. Литье позволяет создавать ребра, выступы и изогнутые профили, а жаропрочные марки нержавеющей стали по умолчанию поставляются в виде отливок; прокатанный закаленный и отпущенный лист обычно быстрее получить и он дешевле для простой низкотемпературной абразивной обработки.
Вкладыши желоба являются расходным материалом, но не товаром. Завод, который относится к ним как к конструктивной детали с определенным механизмом износа, измеренной толщиной и документированным интервалом замены, будет тратить меньше средств на гильзы и терять меньше производственных часов, чем завод, который каждый раз повторно заказывает одну и ту же пластину просто потому, что она использовалась последней.
Исправьте механизм, затем сплав, затем геометрию и крепления, и цена за килограмм перестанет быть решающим фактором.