улица Шунда, научно-технический промышленный парк,посёлок Линьчэн, город Синхуа, провинция Цзянсу, Китай.

 English
 русский
 Español
 عربى

Через три месяца эксплуатации футеровки стан работает нормально, на экране отображается та же скорость подачи, что и в день ввода в эксплуатацию, и все выглядит нормально. Затем приходит отчет лаборатории: продукт стал более грубым, потребляемая мощность снизилась на несколько процентов, а подъемные стержни в первой камере закруглились. Ничего не вышло из строя, однако завод тихо прекратил выполнять работу, за которую ему заплатили.
Краткий ответ: футеровки шаровых мельниц представляют собой сменные отливки, закрепленные болтами внутри корпуса мельницы, головок и разгрузочного конца. Они защищают корпус от ударов и истирания, поднимают мелющие тела, чтобы шихта дробила руду, и контролируют движение пульпы к разгрузке. Материал и профиль определяют, как долго они прослужат и насколько хорошо измельчит мельница; от подгонки и установки зависит, достигнут ли они когда-либо срока службы, на который они рассчитаны.
Здесь важен порядок: функция, материал, профиль, установка, мониторинг и проверки, которые необходимо выполнить перед размещением заказа.
Контент
- 1 Что такое футеровка шаровой мельницы и что она на самом деле делает
- 2 Выбор материала: подбирайте сплав по ударной вязкости, а не по твердости
- 3 Профиль и камера: переменные, которые влияют на производительность
- 4 Допуски при установке: где рождаются самые плохие комплекты вкладышей
- 5 Мониторинг износа: три проверки, которые предотвращают внезапные остановки
- 6 Покупка вкладышей: контрольный список для литейного производства
- 7 Часто задаваемые вопросы
- 8 Краткая версия
Что такое футеровка шаровой мельницы и что она на самом деле делает
Футеровка шаровой мельницы представляет собой износостойкую футеровку, расположенную между мелющей шихтой и корпусом мельницы. Это не только расходный материал, но и рабочая часть контура измельчения, поскольку изношенный профиль меняет движение каждого шара в мельнице.
- Защита корпуса: поглощает удары и истирание, которые в противном случае могли бы разрушить корпус мельницы.
- Передача энергии: Подъемные штанги поднимают шихту и выбрасывают ее на кончик отвала, разрушая руду за счет удара и истирания.
- Управление траекторией: Высота стержня и угол наклона лица определяют, будет ли заряд катарактой или каскадом.
- Контроль пульпы: Расположение пластин и щели решетки влияют на то, как быстро материал достигает разгрузочного конца.
- Защита головы: концевые вкладыши и вкладыши решетки защищают головки мельницы и устанавливают разгрузочное отверстие.
Стоимость футеровки обычно составляет лишь несколько процентов от общей стоимости измельчения, но футеровки влияют на гораздо большую ее долю. Профиль одновременно влияет на пропускную способность, потребляемую мощность и размер продукта, поэтому дешевый комплект, который изнашивается до плоского профиля, может стоить больше потерь производительности, чем сэкономлено при покупке.
Выбор материала: подбирайте сплав по ударной вязкости, а не по твердости
Вывод первый: выбирайте материал лейнера по энергии удара в камере и абразивности руды, а не по наивысшему показателю твердости в паспорте. Очень твердая пластина, которая трескается под шариком диаметром 90 мм, стоит гораздо дороже, чем более мягкая пластина, которая изнашивается равномерно.
| Материал | Твердость и стандартная посадка | Основной риск |
|---|---|---|
| Аустенитная марганцевая сталь (от 11 до 14 % Mn) | Около 200 HB в литом состоянии, твердость значительно выше 500 HB; первая камера, грубая подача, большие материалы | Быстро изнашивается при тонком шлифовании, где воздействие незначительное. |
| Белое железо с высоким содержанием хрома (Cr от 12 до 26%, Mo) | от 58 до 65HRC; вторая камера, тонкое измельчение, контуры доизмельчения | Растрескивание и растрескивание под большим носителем или плохой подложкой. |
| Закаленная и отпущенная легированная сталь (Cr-Mo) | от 300 до 400 ХБ; большие мельницы со смешанным воздействием и истиранием | Более низкая стойкость к истиранию, чем с высоким содержанием хрома, при работе в тонком режиме. |
| Резиновые или композитные вкладыши | Оценка осуществляется по применению, а не по твердости; тонкий помол, низкая температура | Плохая производительность при резкой грубой подаче, нагреве или больших носителях. |
Далее следуют два правила. Высокое содержание хрома не является автоматической модернизацией: оно выигрывает при тонком измельчении и схемах с низким уровнем ударов и проигрывает в первых камерах, где крупные среды создают большие точечные нагрузки. Химия на бумаге также мало что значит без проверки прочности отливки, потому что поры или газовые отверстия возле отверстия для болта становятся причиной возникновения трещин, а трещины в твердой пластине распространяются быстро.
Закаленная и отпущенная литая легированная сталь является обычным компромиссом для крупных заводов: достаточно твердая для абразивной руды, достаточно прочная, чтобы выдержать удар о разбитый шарик или металлический примесь. Установите толщину в соответствии с припуском на износ, который вам действительно нужен; каждые лишние 10 мм увеличивают вес, нагрузку на болты и стоимость.
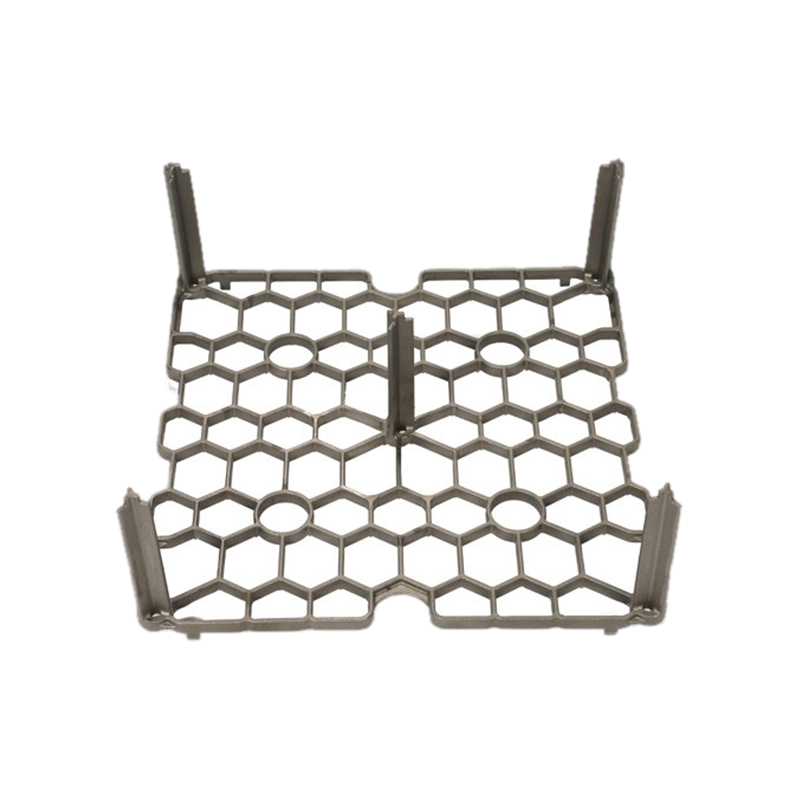
 Набор компонентов охладителя с литой решеткой из жаропрочной стали Изготовленные на заказ колосники, колосники и облицовочные пластины из жаростойкой стали для высокотемпературных систем охлаждения в цементной, металлургической и энергетической отраслях. Посмотреть продукт →
Профиль и камера: переменные, которые влияют на производительность
Первый вывод: профиль влияет на производительность больше, чем материал. Один и тот же сплав, отлитый в пруток разной высоты, может изменить производительность стана на несколько процентов и одновременно изменить кривую размера продукта.
| Позиция | Типичный профиль | Что посмотреть |
|---|---|---|
| Оболочка первой камеры | Ступенчатые или волнистые пластины, подъемные штанги высотой от 60 до 100 мм, угол наклона грани от 30 до 45 градусов. | Скругление стержня; как только гребень станет плоским, ударное измельчение исчезнет |
| Корпус второй камеры | Более короткие стержни, от 30 до 50 мм, угол наклона грани от 15 до 25 градусов. | Избыточный подъем приводит к потере мощности и переизмельчению мелкозернистого продукта. |
| Концевая головка подачи | Тяжелые блины плюс штанги | Ударное растрескивание и ослабление болтов |
| Разгрузочный конец и решетка | Решетчатые пластины с регулируемой шириной щели | Износ пазов и наклепы, изменяющие разрез продукта. |
Профиль должен соответствовать размеру среды, руде и скорости мельницы, которая обычно составляет от 65 до 78 процентов от критической. Степень заполнения шихты, обычно составляющая от 25 до 40 процентов объема мельницы, определяет объем необходимой подъемной работы. Высокие стержни и более крутой угол грани в первой камере придают заряду более высокую точку высвобождения и большую энергию удара; более короткие стержни и меньший угол во второй камере позволяют шихте скапливаться, поэтому мельница измельчает за счет истирания, а не за счет чрезмерного подъема.
Изменяйте одну переменную за раз. Новый профиль, новый размер СМИ и новый материал, представленные вместе, дают результат, который никто не может объяснить, и следующая кампания повторяет ошибку.
Допуски при установке: где рождаются самые плохие комплекты вкладышей
Первый вывод: многие преждевременные выходы из строя гильз вызваны ошибками монтажа, а не дефектами отливки. Ослабленные болты, неровные зазоры и отсутствие подкладки причиняют больший ущерб, чем ожидает большинство людей.
- Очистите панцирь и головы. Окалина, ржавчина и старый раствор создают выступы, из-за которых пластины трескаются при затягивании болтов.
- Установите подкладочную резину или затирку там, где этого требует чертеж, чтобы каждая пластина сидела равномерно.
- Затяните болты крест-накрест от центра наружу до рисунка поставщика, обычно с моментом от 800 до 1200 Нм для болтов от M24 до M30, с помощью калиброванного ключа.
- Повторно затяните через 24 часа работы и еще раз через первую неделю, поскольку новые пластины осядут.
- Оставьте зазор от 3 до 6 мм между соседними пластинами для теплового расширения и во избежание проклевывания кромок.
- Проверьте овальные отверстия под болты и шайбы; плохо запечатанная шайба позволяет мелкой жиже размывать подложку.
Проверка крутящего момента в течение часа после первого дня эксплуатации — самая дешевая страховка на заводе.
Мониторинг износа: три проверки, которые предотвращают внезапные остановки
Первый вывод: измерение толщины в фиксированных точках, тенденция потребления мощности и размер продукта вместе определяют износ футеровки за несколько месяцев до выхода из строя.
- Толщина: отметьте контрольные точки при вводе в эксплуатацию и замените комплект, когда оставшаяся толщина на гребне подъемника достигнет примерно 30–40 процентов от первоначальной.
- Потребляемая мощность: Медленное снижение означает меньшую подъемную силу и меньшую энергию удара, даже если мельница все еще кажется загруженной.
- Размер продукта: более крупный перелив при той же скорости подачи указывает на округлые стержни, а не на руду.
- Проверка состояния: проверяйте пластины с высоким содержанием хрома на наличие трещин и проверяйте момент затяжки болтов при каждом плановом останове.
Показания журнала относятся к перемолотым тоннам, а не к календарным дням. Одно рудное тело дает шесть месяцев жизни, другое восемнадцать.
Покупка вкладышей: контрольный список для литейного производства
Первый вывод: покупайте на термохимию, надежность отливки и повторяемость размеров и ожидайте документальных подтверждений всех трех.
- Химический состав и номер плавки в сертификате соответствуют поставляемым пластинам.
- Показания твердости в нескольких точках пластины, а не в одном значении.
- Проверка целостности отверстий под болты и корней стержней, визуальная и ультразвуковая для критических пластин.
- Отчет о размерах, включающий толщину, высоту профиля, центры отверстий для болтов и овальность отверстий.
- Согласованность партий: одинаковая схема и процесс для повторных заказов.
- Время выполнения заказа и свободный запас, поскольку замена вкладыша не может ждать медленной доставки.
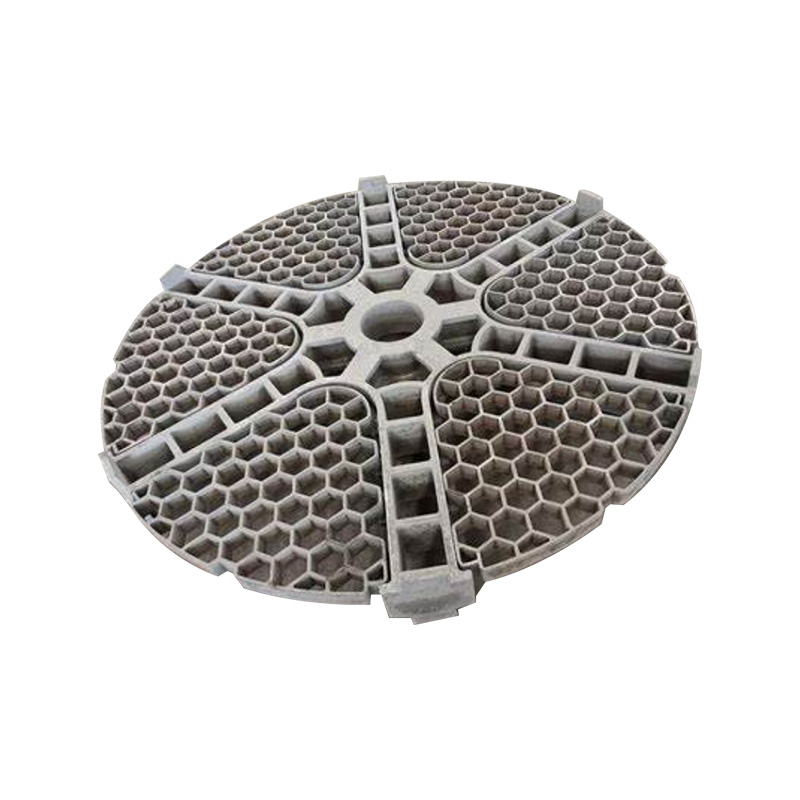
Процесс литья должен соответствовать детали, а не удобству поставщика. Пластины с литыми отверстиями под болты и подъемными проушинами подходят литье по выплавляемым моделям , который выполняет механическую обработку посадочных мест болтов; тяжелые плиты оболочки обычно заливают смолистым песком; цилиндрические втулки и ролики лучше изготавливать методом центробежного литья. Поставщику, который запускает более одного процесса, легче соблюдать график.
Часто задаваемые вопросы
Какой материал лучше всего подходит для изготовления футеровок шаровых мельниц?
Не существует единственного лучшего материала. Марганцевая сталь подходит для первых камер с большими средами и высокими ударными нагрузками, белый чугун с высоким содержанием хрома подходит для вторых камер, где преобладает истирание, а закаленная и отпущенная литая легированная сталь находится между ними для крупных мельниц с риском растрескивания.
Как долго служат футеровки шаровых мельниц?
Это зависит от руды, размера среды, скорости мельницы и профиля. Для твердой абразивной руды с грубозернистой средой обычно бывает от шести до двенадцати месяцев; более мягкие схемы могут проработать два года и более. Износ гусеницы приходится на переработанную тонну, а не на месяц.
Как узнать, когда пора менять вкладыши?
Первыми обычно появляются два триггера: оставшаяся толщина гребня подъемника на уровне примерно 30–40 процентов от исходной и измеримая потеря пропускной способности или потребляемой мощности при неизменной подаче. Ожидание треснувшей пластины превращает запланированное изменение в остановку.
Действительно ли профили вкладышей меняют энергопотребление?
Да. Более высокие стержни поднимают заряд выше, увеличивая потребляемую мощность и разрушая удар; более короткие стержни переводят мельницу в сторону истирания. Меняйте профиль шаг за шагом и измеряйте результат.
Краткая версия
Вкладыши являются шлифовальным параметром, а не запасной частью. Подберите сплав в соответствии с ударной нагрузкой в каждой камере, выберите профиль абразива и стадию измельчения, установите и повторно затяните в соответствии со спецификацией, а также измерьте износ в зависимости от переработанных тонн. Сделайте это, и комплект футеровок перестанет быть регулярной статьей расходов и станет контролируемой частью контура измельчения.